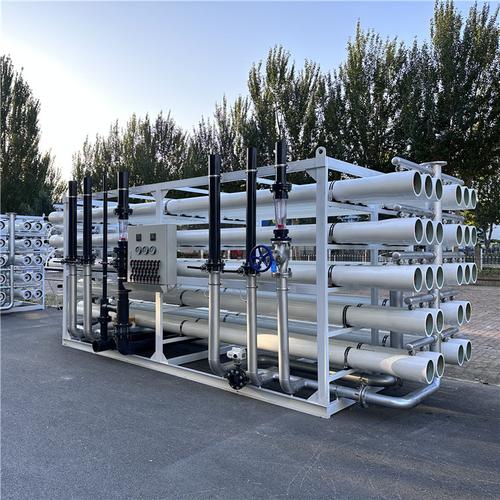
6吨不锈钢双级反渗透纯净水设备 食品、饮料、医药及工业生产的可靠水源保障
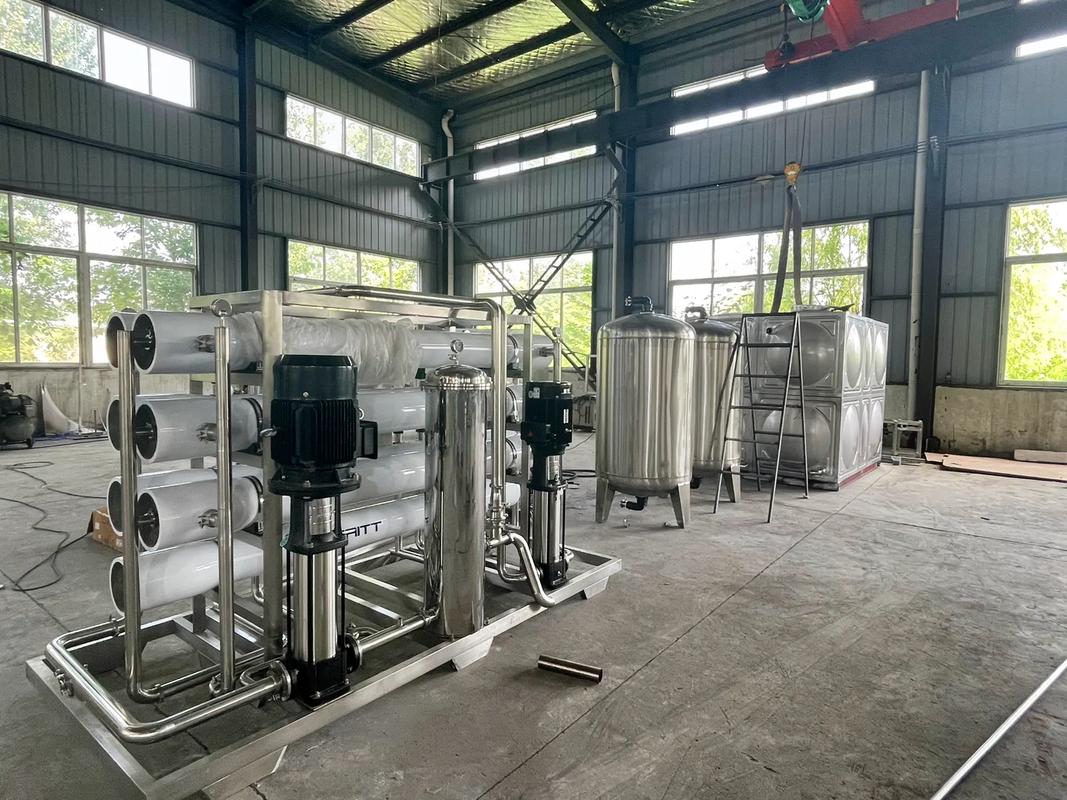
在食品、饮料、医药和工业生产领域,水质直接影响产品质量、生产安全与设备寿命。6吨不锈钢双级反渗透纯净水设备凭借其高效净化能力、耐腐蚀材质和稳定产水性能,成为这些行业理想的水处理解决方案。
一、设备概述
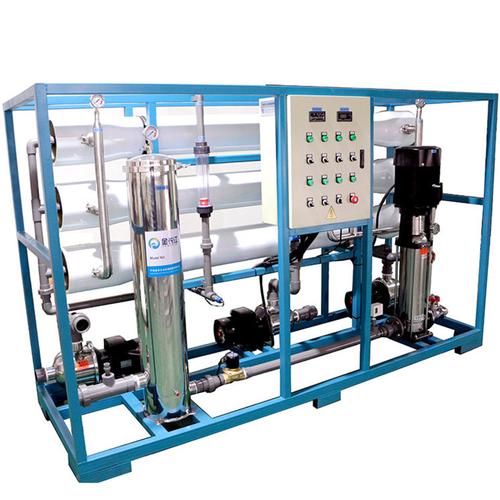
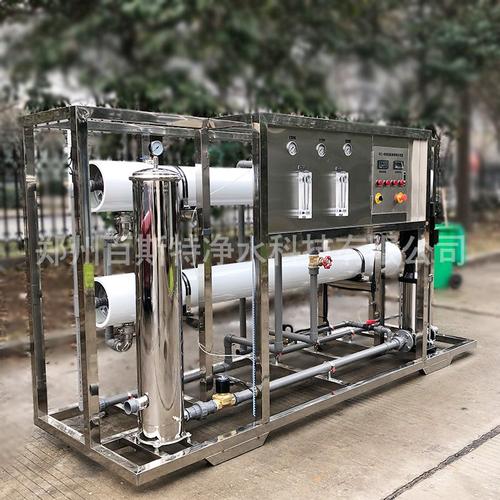
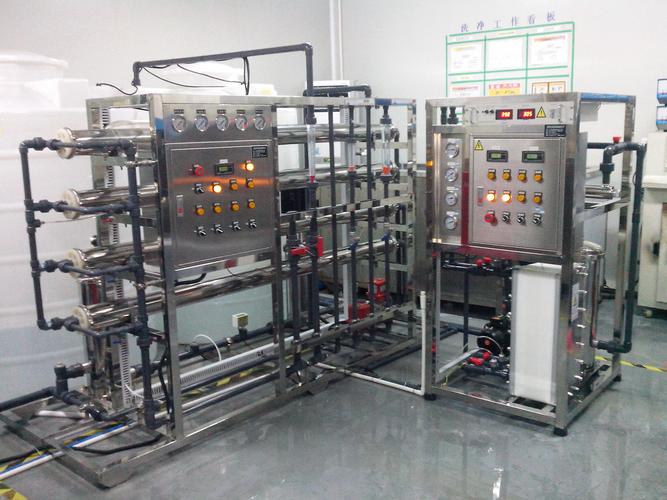
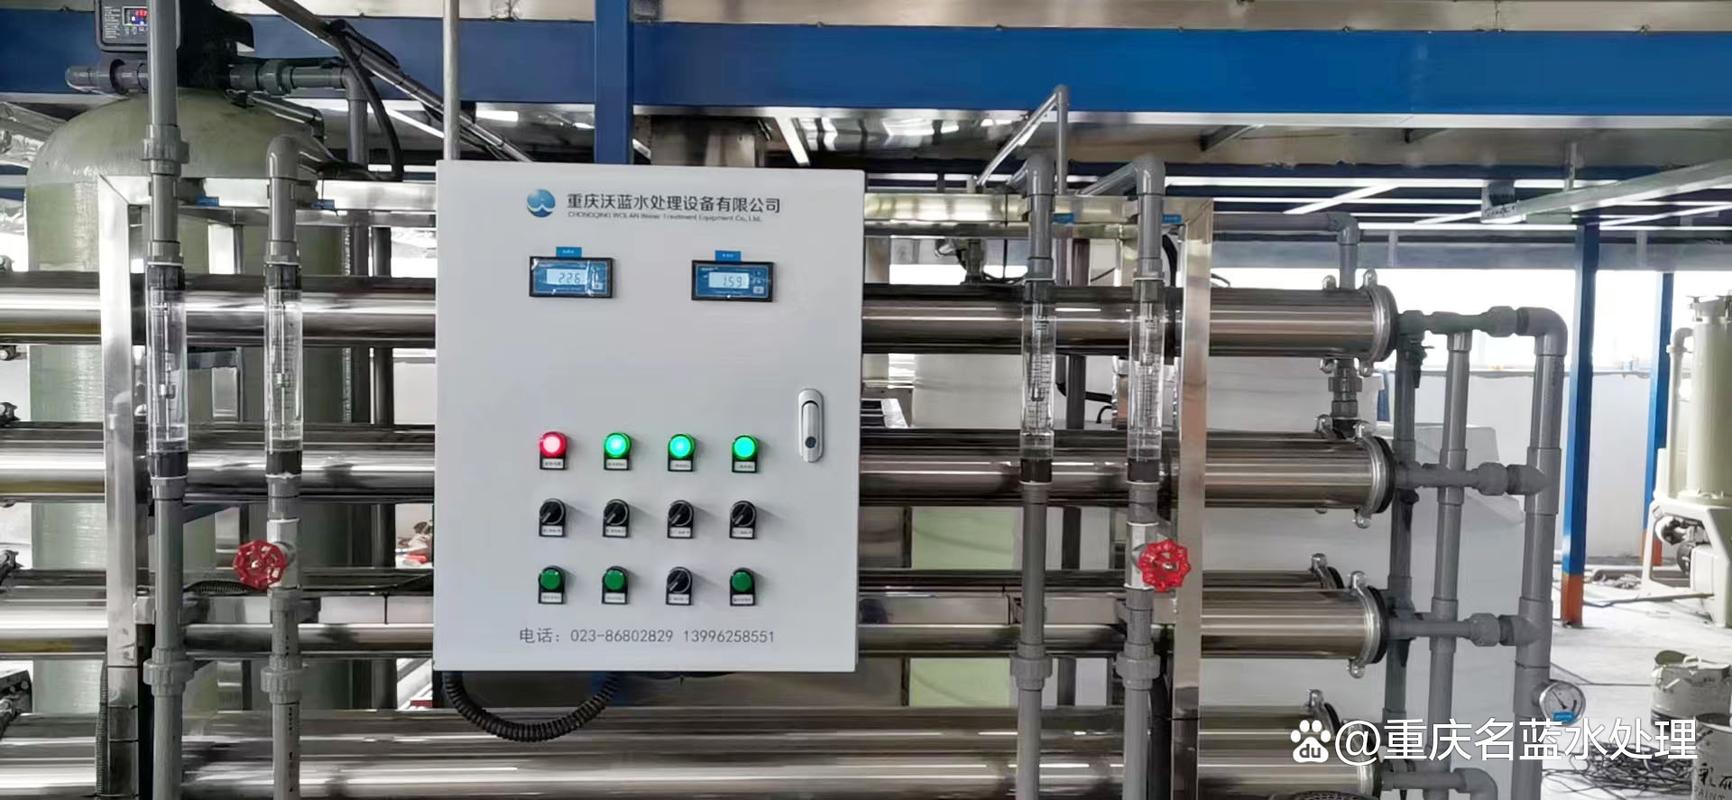
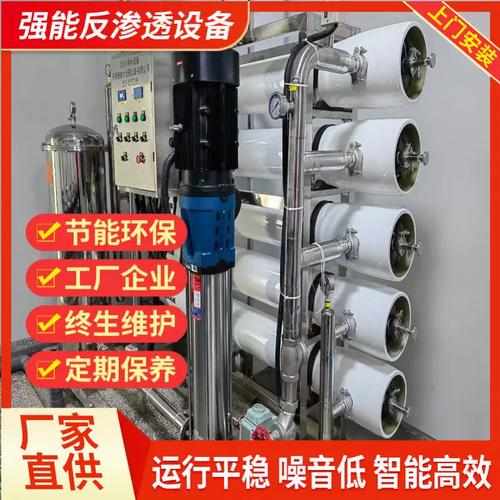
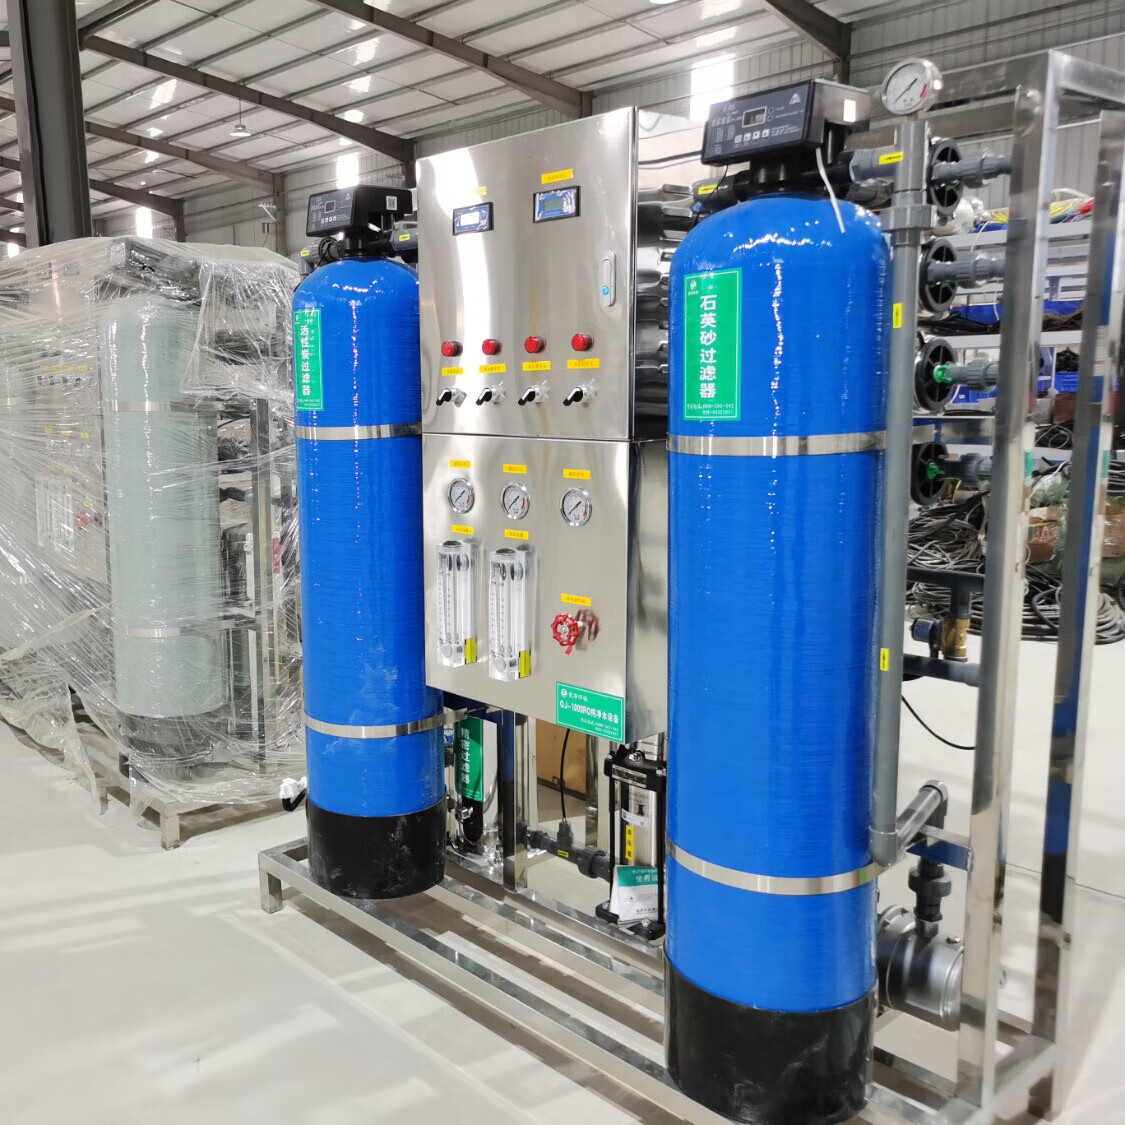
6吨不锈钢双级反渗透纯净水设备采用两级反渗透膜分离技术,产水量为每小时6吨(6T/H),主体采用不锈钢材质,适用于对水质要求较高的食品、饮料、医药及工业用水场景。双级反渗透设计通过串联两级RO膜,有效去除水中溶解盐类、有机物、细菌、病毒及微粒,脱盐率可达99%以上,出水纯净度显著优于单级系统。
不锈钢材质(通常为304或316L)不仅耐腐蚀、抗氧化,还能有效防止管道及组件生锈污染,确保出水无异味、无金属离子析出,满足食品级和医药级卫生标准。
二、核心工艺与技术优势
- 双级反渗透设计:原水经预处理(石英砂过滤、活性炭过滤、软化或阻垢加药)后,通过高压泵进入一级RO膜,去除大部分杂质;一级产水再经二级高压泵进入二级RO膜,进一步深度脱盐。二级产水电阻率可达1-10μS/cm,电导率低至1-10μS/cm,满足多数工业及医药用纯化水标准。
- 不锈钢全流程卫生级设计:与水体接触的管路、膜壳、泵体等均采用不锈钢材质,内壁抛光处理,无死角,易清洗消毒。设备符合GMP及食品卫生要求,有效抑制生物膜滋生,保障长期稳定运行。
- 智能控制系统:配备PLC可编程控制器与触摸屏,实时监测压力、流量、电导率、温度等参数,具备自动冲洗、缺水保护、高压保护、水质超标报警等功能,操作简便,降低人工干预。
- 节能高效:采用高效率高压泵及能量回收装置(可选),降低运行能耗;膜元件选用抗污染型低压反渗透膜,延长清洗周期和使用寿命。
三、行业应用
- 食品与饮料行业:用于纯净水、矿泉水、饮料勾兑、酿造、乳制品加工等,确保产品口感纯正、微生物指标合格。不锈钢材质避免铁锈污染,符合食品安全国家标准。
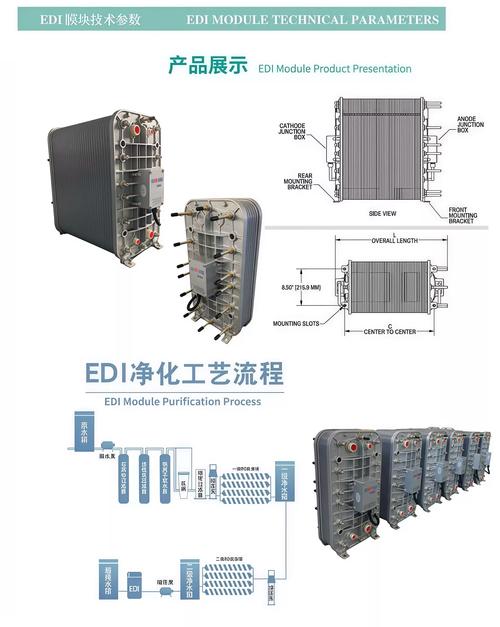
- 医药行业:作为制药工艺用水(如纯化水、注射用水前处理)的核心设备,双级RO出水可满足《中国药典》纯化水标准,为后续EDI或超滤提供优质进水。
- 工业生产:用于电子、电力、化工、表面涂装等行业,提供低电导率工艺用水,防止设备结垢和腐蚀,提高产品合格率。
四、选型与运维要点
- 进水水质要求:建议原水浊度≤1NTU,SDI≤5,余氯≤0.1mg/L,硬度及铁锰含量符合反渗透进水标准。必要时增加预处理单元。
- 日常维护:定期更换保安过滤器滤芯(通常3-6个月);监测膜压差及产水电导率,当标准化产水量下降10-15%或压差上升15%时应进行化学清洗;长期停用需进行保护液封存。
- 消毒管理:食品及医药应用需定期对管路及膜系统进行热水消毒或化学消毒(如使用过氧化氢/过氧乙酸),不锈钢材质耐高温消毒,确保卫生安全。
五、
6吨不锈钢双级反渗透纯净水设备集高效脱盐、卫生级材质与智能控制于一体,可稳定产出符合食品、饮料、医药及工业用水标准的纯水。合理选型与规范运维是保障设备长周期可靠运行的关键。选择专业的水处理设备供应商,根据原水水质报告定制化设计系统,方能最大化投资回报与生产效益。
如若转载,请注明出处:http://www.dgdcjh.com/product/33.html
更新时间:2026-10-21 11:45:28