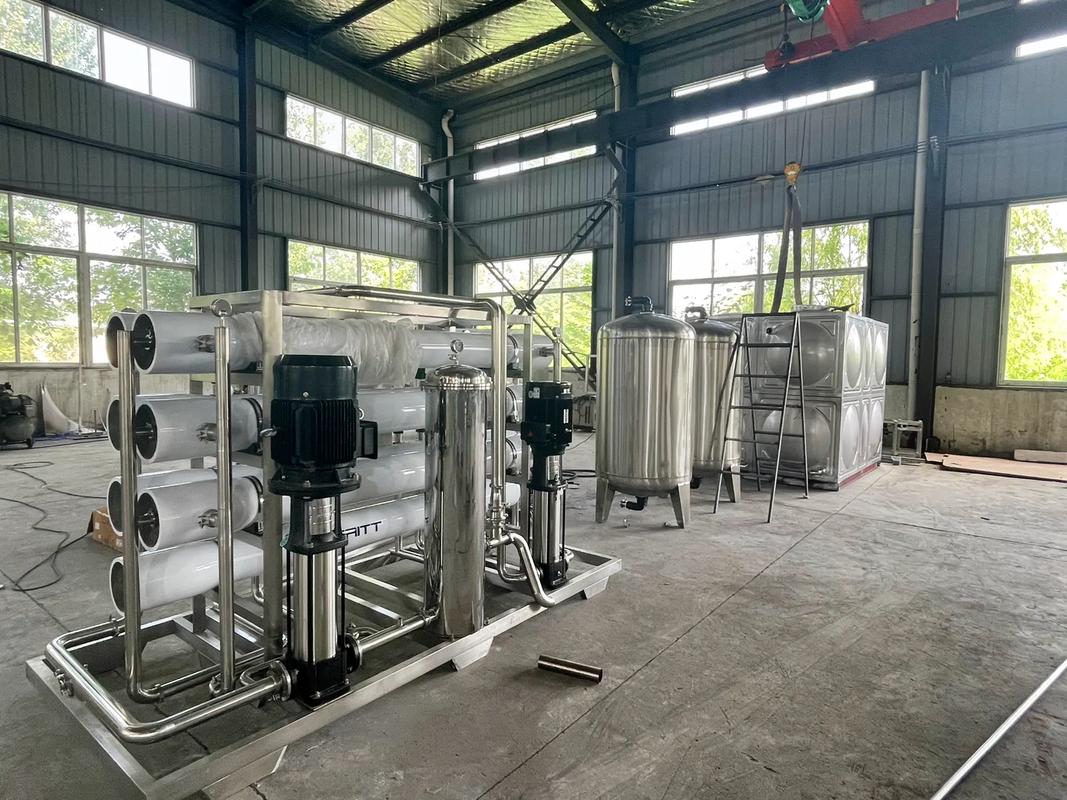
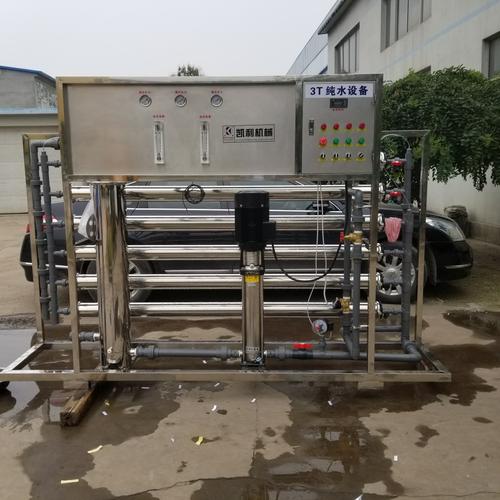
小型工业全自动1吨/小时RO反渗透纯净水设备选型指南
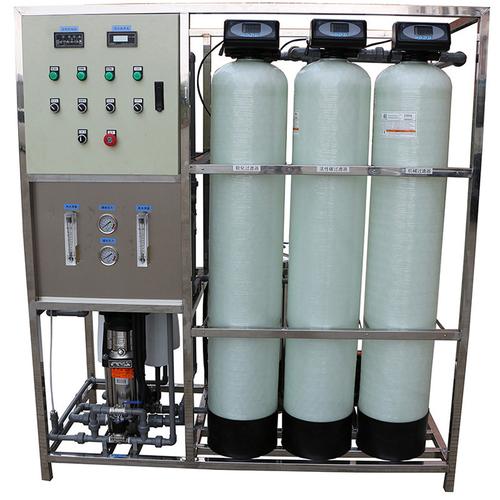
在小型工业生产、食品饮料加工、日化配制、餐饮连锁及实验室用水等场景中,稳定可靠的纯水供应是保障产品质量与生产连续性的基础。1吨/小时(1t/h)RO反渗透纯水处理设备因其产水规模适中、占地面积小、自动化程度高,成为小型工业用户的主流选择。本文围绕该类设备的技术特点、系统构成、选型要点与运维管理进行系统说明,供采购与使用人员参考。
一、设备定位与适用场景
1t/h即每小时产水1吨(约合16.7升/分钟),按每日8—10小时运行计算,日产能约8—10吨,可满足中小型生产线配料用水、灌装线前置供水、清洗用水及集中饮水需求。典型应用包括:小型瓶(桶)装水生产、饮料与酒类勾兑用水、食品加工配料水、化妆品与洗涤剂配制用水、锅炉补给水预处理、实验室集中供水等。对于原水为市政自来水的场景,单级反渗透即可将电导率降至10μS/cm以下;若原水含盐量较高或对水质有更高要求,可采用双级反渗透或增加EDI模块。
二、系统构成与工艺流程
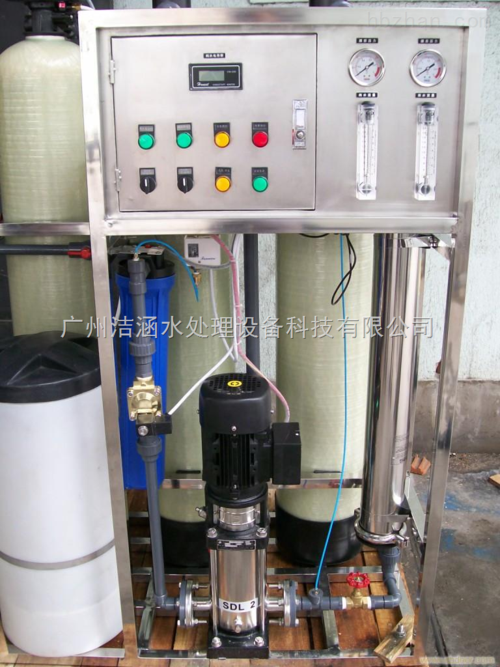
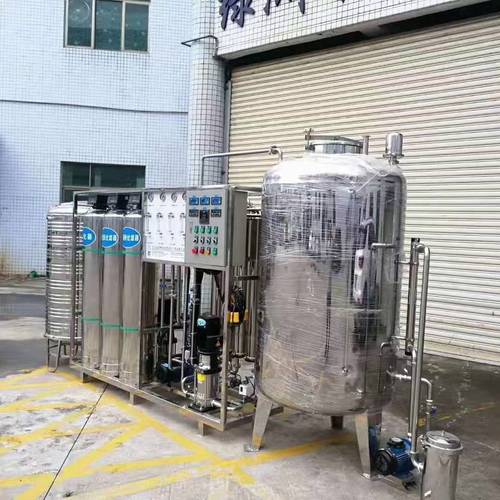
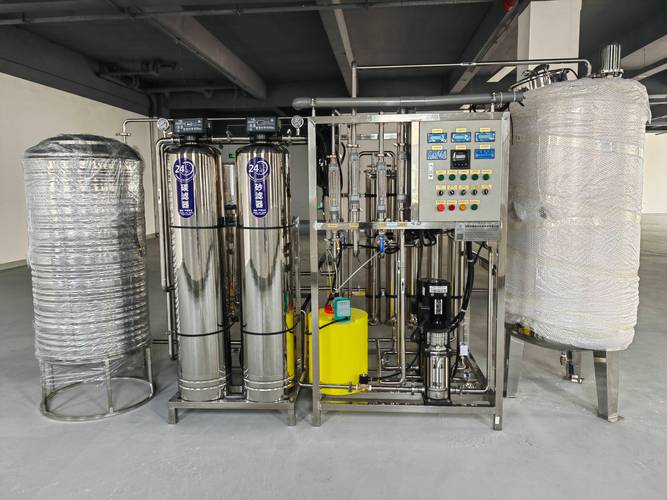
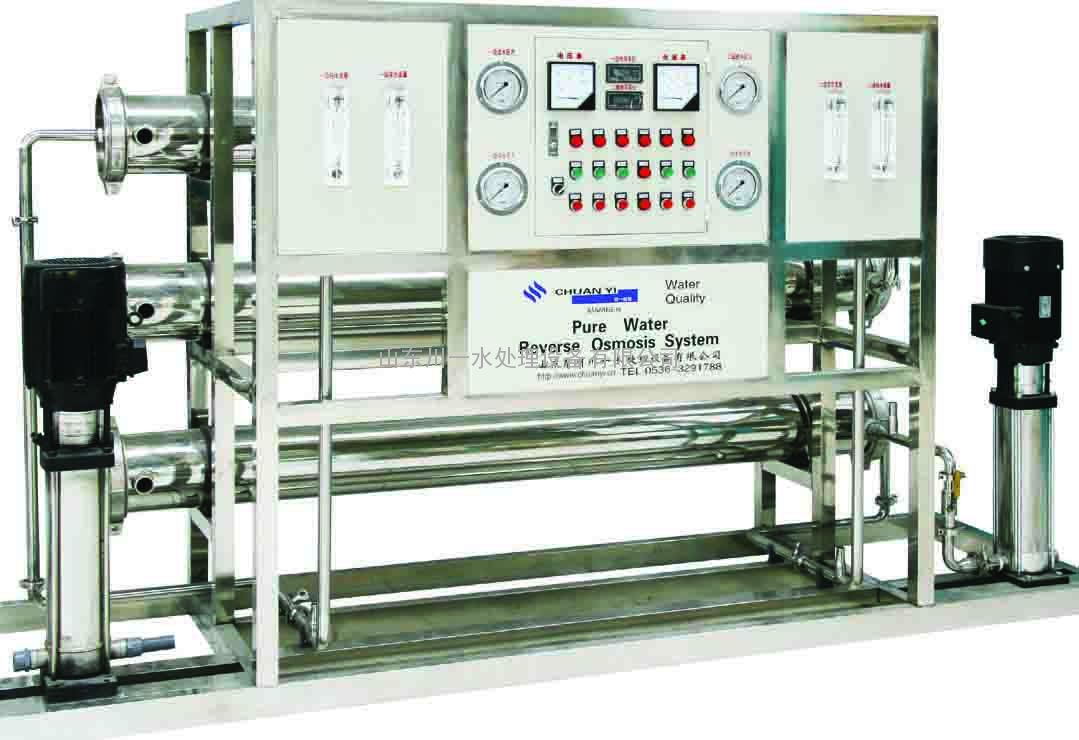
一套完整的1t/h全自动RO纯水设备通常由以下单元组成:原水箱→原水增压泵→多介质过滤器(石英砂)→活性炭过滤器→软化器(钠离子交换或加药阻垢)→保安过滤器(5μm精密滤芯)→高压泵→RO反渗透膜组件→纯水箱→紫外线/臭氧杀菌→用水点。
其中预处理环节承担去除悬浮物、余氯、有机物与硬度离子的作用,是保护反渗透膜、延长膜寿命的关键;保安过滤器作为膜前最后一道屏障,防止颗粒物划伤膜元件;高压泵提供膜分离所需的运行压力,通常配备变频或压力开关控制以实现自动启停;RO膜组件多采用4040或8040规格的芳香聚酰胺复合膜,单支4040膜元件产水约0.25吨/小时,1t/h系统一般配置4支左右并联或采用8040膜元件。
三、全自动控制与运行特点
“全自动”是该类设备的核心卖点,主要体现在:原水缺水保护与纯水满水自动停机;预处理罐按运行时间或累计流量自动反洗与再生;RO膜自动冲洗(开机/停机冲洗及定期冲洗);在线电导率监测与超标自动排放;高压保护、低压保护与故障报警。控制系统多采用PLC加触摸屏或专用微电脑控制器,操作人员经简单培训即可完成日常启停与参数查看,降低了对专职水处理人员的依赖。
四、选型与配置要点
- 原水水质分析先行。采购前应检测原水的浊度、余氯、总硬度、电导率、铁锰含量及COD等指标。若硬度偏高(如超过200mg/L以碳酸钙计),应配置软化器或添加阻垢剂;余氯超标会氧化降解RO膜,必须保证活性炭过滤器有效运行并定期更换滤料。
- 产水水质目标决定工艺路线。单级RO脱盐率一般可达96%—99%,出水电阻率约0.1—0.5MΩ·cm(对应电导率2—10μS/cm);若需达到更高纯度的去离子水,可选用双级RO或RO+EDI组合。
- 关注回收率与能耗。1t/h系统回收率通常为50%—70%,即产生约0.4—1吨/小时浓水,需评估浓水排放条件;高压泵功率一般在1.5—2.2kW,整机运行功率约2—3kW,运行电费成本较低。
- 材质与配件质量。罐体宜采用玻璃钢或304不锈钢,管路建议UPVC或不锈钢,高压泵优先选用品牌多级离心泵,膜元件应与原水特性匹配(抗污染膜、低压膜等)。
- 占地与安装条件。1t/h设备主机外形尺寸一般约1.5—2.0米(长)×0.8米(宽)×1.6米(高),需预留预处理罐、水箱及操作维护空间,安装环境应通风、防晒、防冻,环境温度建议5—35℃。
五、运行维护与寿命管理
RO膜元件寿命通常为2—3年,具体取决于进水水质与维护水平。日常运维重点包括:每日记录产水量、进水压力、段间压差与产水电导率,产水量明显下降或压差上升超过15%时提示需化学清洗;保安过滤器滤芯压差增大时及时更换(一般1—3个月);活性炭与软化树脂按周期更换或再生;长期停机时应进行膜的保护液封存。规范运维可使系统保持稳定产水并降低综合运行成本。
六、采购建议
用户在选购1t/h小型工业全自动RO纯水设备时,应要求供应商提供原水水质检测报告分析、工艺流程图、设备配置清单(明确泵、膜、控制器品牌型号)及出水水质检测数据,并核实售后服务能力与耗材供应渠道。投入使用前应完成设备调试与水质验收,确保产水量、脱盐率与运行稳定性满足生产要求。选用配置合理、自动化程度高且维护便捷的设备,方能在保障水质的同时实现长期经济运行。
如若转载,请注明出处:http://www.dgdcjh.com/product/30.html
更新时间:2026-10-21 08:59:50